医药厂废气介绍
稳定安全厂的有机废气通常是指在类药物工作的过程中引发的具有甲醛释放性有机肥料有机物(VOCs)、呈酸性/强碱气物、含硫/含氮有机物及气味有机物的实业的有机废气。其源范围广,营养成分复杂性,若未有章可循外理,将对自然环境和体内稳定会导致严重的严重后果。
医药厂废气来源
- 合成反应过程:化学合成中有机溶剂挥发及副产物气体排放。
- 提取与分离工序:中药提取、原料药精制中使用的溶剂挥发。
- 干燥与灭菌环节:高温操作产生的有机废气和异味气体。
- 制剂生产:片剂压制、胶囊填充等过程产生的粉尘和有机废气。
- 储存与运输:原料或成品在储罐、管道中的挥发。
医药厂废气成分
- 挥发性有机化合物(VOCs):甲醇、乙醇、乙酸乙酯、四氢呋喃(THF)、二甲基甲酰胺(DMF)等。
- 无机废气:盐酸雾、氯化氢、氨气(NH₃)、硫化氢(H₂S)、氮氧化物(NOx)等。
- 恶臭气体:硫醇、硫醚、胺类(如吡啶)等。
- 颗粒物:药物粉尘、反应生成的微粒等。
医药厂废气处理案例
案例一:某中药提取企业废气处理项目
客户背景
- 企业位于江苏省,主营中药提取物生产,年产能约500吨。
- 生产过程中大量使用乙醇作为溶剂,废气中VOCs浓度高达300 mg/m³,严重影响周边环境及员工健康。
处理工艺
- 冷凝回收:通过低温冷凝技术回收90%以上的乙醇蒸汽,实现资源循环利用。
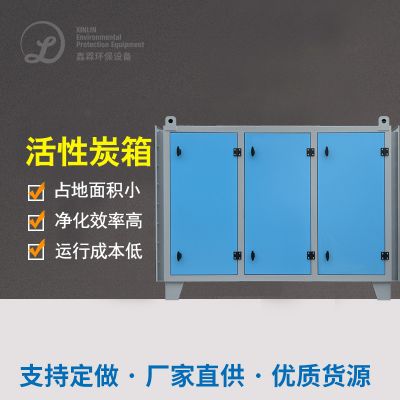
- 活性炭吸附:未冷凝的VOCs进入活性炭吸附塔,进一步去除残留有机物。
- 热脱附再生:吸附饱和的活性炭通过热空气脱附再生,解析出的VOCs返回冷凝系统。
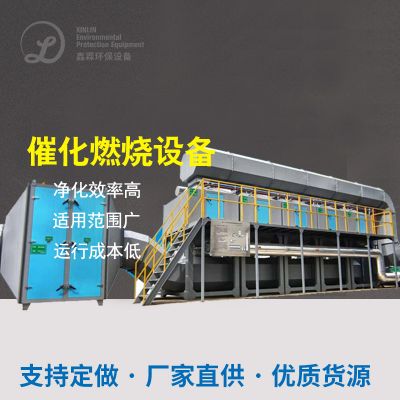
- 催化燃烧:低浓度VOCs通过催化燃烧装置(RTO)转化为CO₂和H₂O,无害化排放。
成果
- 废气排放浓度降至国家标准(≤80 mg/m³)以下,达标率100%。
- 年回收乙醇约300吨,降低生产成本20%。
- 项目运行后,企业通过ISO 14001认证,环保形象显著提升。
分析
- 技术优势:冷凝回收与活性炭吸附结合,兼顾资源回收与深度净化。
- 难点突破:针对高沸点溶剂(如DMF)的吸附难题,采用升温再生工艺,提升脱附效率。
案例二:某医药中间体生产企业废气处理项目
客户背景
- 企业位于山东省,生产抗生素中间体,废气来源包括反应釜、储罐、分离装置等。
- 废气成分复杂,含高浓度VOCs(80-300 mg/m³)及恶臭物质(如硫化氢)。
处理工艺
- 源头控制:优化生产工艺,减少溶剂用量,降低废气产生量。
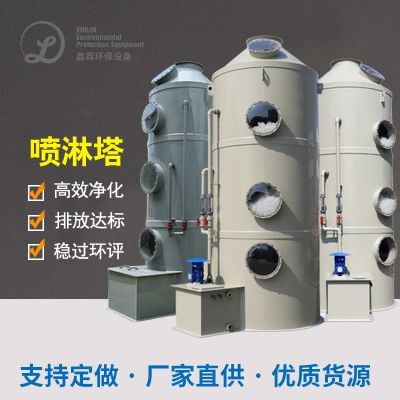
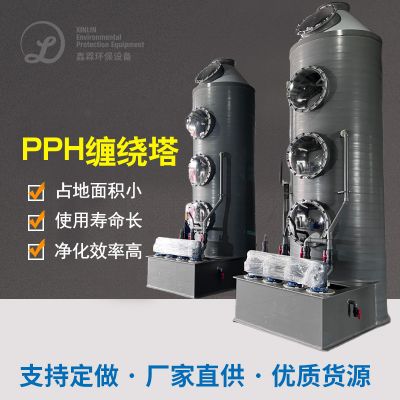
- 集中收集与预处理:全厂废气通过管网收集,经旋风除尘器和酸碱喷淋塔去除颗粒物及酸性气体。
- 生物脱臭:利用生物滤池降解硫化氢、氨气等恶臭物质。
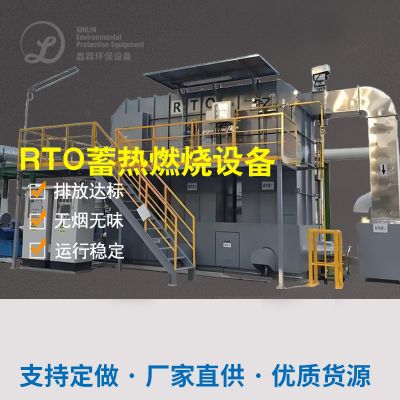
- 蓄热式热力氧化炉(RTO):高温焚烧剩余VOCs,分解效率达99%以上。
成果
- 废气排放浓度远低于国家标准(VOCs≤50 mg/m³),恶臭物质完全去除。
- RTO系统热回收率超95%,年运行成本降低30%。
- 企业通过GMP合规审查,成为行业环保标杆。
分析
- 技术优势:生物法与RTO联合工艺,兼顾低浓度废气处理与高浓度废气高效焚烧。
- 难点突破:针对发酵废气的间歇性波动,设置缓冲罐和变频风机,实现动态调节。
总结
医疗机械厂烟气工作需基于烟气成份、氧化还原电位及排放量的标准,挑选比较适合的技艺组和。情况一顿低温凝回收分类处理+几丁质酶炭吸附剂+崔化一氧化碳燃烧体现资源的化与有害化,情况二完成生态学脱臭+RTO处理冗杂成份烟气管控难处。未來,根据翠绿色环保标准趋严,医疗机械单位需进一大步做好发源地管理与最末端管控构建,促使翠绿色生产制造。

 扫一扫添加微信