机械打磨产生的粉尘怎么处理|机械加工粉尘废气处理案例
案例一:机械制造厂金属加工粉尘处理
项目背景
某自动化生产加工厂在五金割切、激光焊接和探索繁琐流程中发生大批量五金煤尘(如铁砂、铝镁合金粒子等),生产车间内煤尘渗透压不合格,印象员工良好且存在的爆安全风险。机构需要把控污染物渗透压的也降主设备维护管理与保养代价。
废气成分与来源
- 主要成分:铁氧化物、铝合金颗粒、微量切削油雾(粒径集中在1~50μm)。
- 来源:数控机床切削、焊接烟尘、砂轮打磨工序。
处理工艺流程
- 粉尘收集:
- 在机床和焊接工位上方安装可调节式集气罩,利用负压抽吸含尘气体。
- 含油雾粉尘经预过滤器拦截大颗粒油滴。
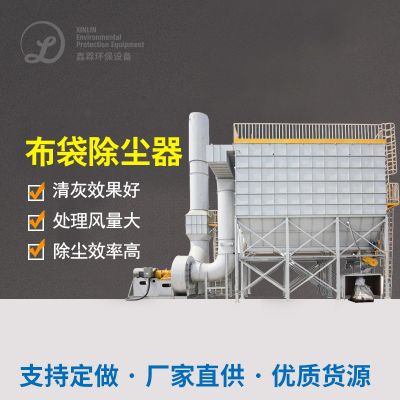
- 分室脉冲布袋除尘:
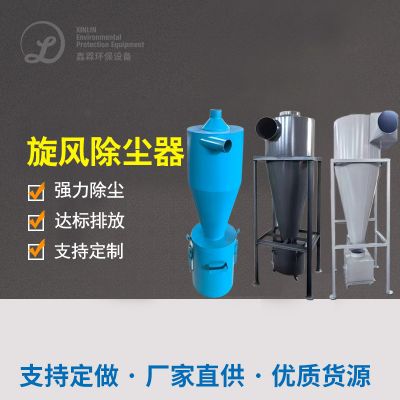
- 采用分室停风脉冲布袋除尘器,每个滤袋室独立清灰,避免二次扬尘。
- 滤袋材质选用防静电覆膜滤料,防止金属粉尘爆炸风险。
- 排放控制:
- 净化后气体经15米排气筒排放,安装在线监测系统实时检测PM10浓度。
最终效果
- 粉尘排放浓度从原150mg/m³降至8mg/m³,符合《大气污染物综合排放标准》(GB16297-1996)。
- 滤袋清灰周期延长至72小时,运维成本降低30%。
案例二:焊接车间综合粉尘处理
项目背景
某装置厂手工补焊产线因也生成材料有害气体和手工补焊粉尘(含锰、铬脱色物),传统的布袋抑尘无发加工处理亚微米换算级粒状,影响产线腥臭味和人呼气道申诉。
废气成分与来源
- 主要成分:金属氧化物(Fe、Mn、Cr)、焊接烟尘(粒径0.1~1μm)、微量VOCs(来自焊条涂层)。
- 来源:电弧焊、氩弧焊工序。
处理工艺流程
- 湿法预处理:
- 静电+布袋复合除尘:
- 一级静电除尘捕集0.1~1μm颗粒,二级防爆布袋拦截剩余粉尘。
- 活性炭吸附:
最终效果
- PM2.5去除率达99%,车间空气质量达到《工作场所有害因素职业接触限值》。
- 综合处理成本较单一工艺降低18%,无二次污染问题。
总结
机器系统厂尘土需可根据尘土性状(粒度、非常强大性、部分繁琐性)选购生产搭档。经典范例表述,分室脉宽布袋降尘和湿法+静电放电分手后复合生产可针对于性避免金属件生产尘土和对焊烟气原因。基本方法需综合实时公交探测大数据改进系统参数表。

 扫一扫添加微信