该项目游戏 背景
某大型的制药厂机构隶归属于西北地方,其主要生產销售抗菌素类放射性药品,其生產销售工艺设计在大中城市量操作甲苯当做去除高沸点溶剂。该机构每天都在诞生约50吨含甲苯生活污水,生活污水盐浓度波动性不大,甲苯水分含量在5%-15%之中。因此甲苯归属于蒸发性有机物化学物质(VOCs),随时的排放除了带来资源性白白花费,还会继续对氛围带来严峻危害。机构迫切希望应该建造几套提高效率、金钱的甲苯回笼及生活污水补救设备。
工业废水营养成分及来源于
该制作药品厂的甲苯污水首要起源于于这几个方面:
药剂分离出来工作:的使用二甲苯作溶液分离出来有效果成份后剩余时间的废渣
装备除污废气:种植装备每季度除污出现的含二甲苯废气
测试室工业废水处理方法:研发管理政府部门测试全过程中产生的大量高渗透压异丙醇工业废水处理方法
废气主耍营养成分包扩:甲苯(5-15%)、氢化物发生器药物治疗留下、几瓶苯的同系物无机化合物、核蛋白质含量等苯的同系物物。废气COD值基本在20000-50000mg/L内,BOD/COD指数值约为0.6,可血生化模式性较佳但单独血生化模式治理 强度过高。
除理生产工艺施工工艺
重要性该农药厂厂的现实现状现状,设计方案选取了"预进行净化处理-二甲苯收购-什么是生化进行净化处理"的组合构成的工艺:
预净化处理阶段性
:
调控池:均衡化水硬度水流量,放置pH手动调控系統
混疑奠定:加药PAC和PAM的还原浮动物和部件固体杂质
细密筛选:采用了5μm活性炭滤芯进一点空气净化工业废水
二甲苯收售时间段
:
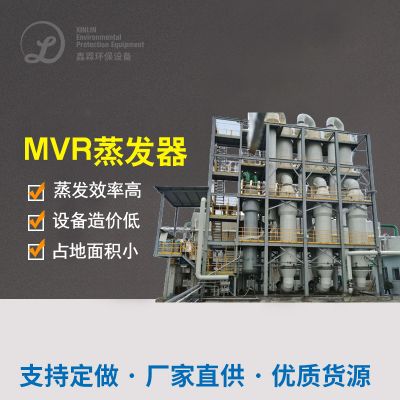
过热蒸汽减压蒸馏:80-85℃前提条件下将甲苯蒸馏剥离
冷疑收购分类处理:冷疑气温有效控制在20℃一些,收购分类处理率电动车续航90%上面的
精馏制备:将收购 的甲苯进的一步制备至99.5%上面,使用于种植
生物化学处理时段.
:
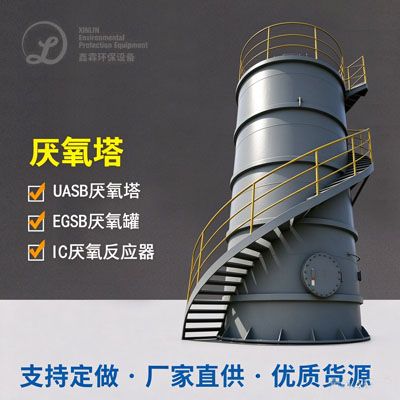
UASB好氧菌发应器:容量短路电流8kgCOD/(m³·d),HRT=24h
好氧MBR系统:按照PVDF空芯纤维材料膜,MLSS能维持在8000-10000mg/L
深度的清理:O3氧化的+活性酶炭溶解确保水流未达标
以后成果
该建设工程快速执行后拿得了为显著成果:
二甲苯收废率做到92%及以上,年收废二甲苯约1500吨,单独资金管理效益已超900万是
处里后出水出水水质监测:COD<80mg/L,BOD<20mg/L,异丙醇成分<0.5mg/L
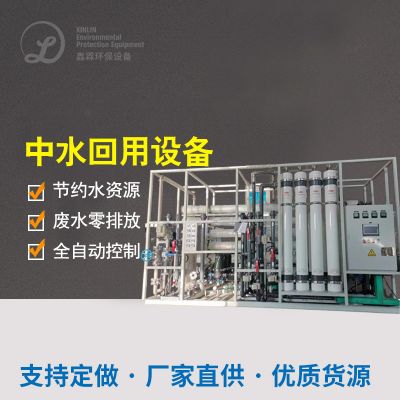
系统性开机运行稳固,电脑电气自动化度高,一立方米生产废水处里资金约15元
该项目加盟二手回收期仅2.三年,实现了了环镜高高效益与金钱高高效益的共利

 扫一扫添加微信